Разработка, изготовление и запуск ГМНЛЗ
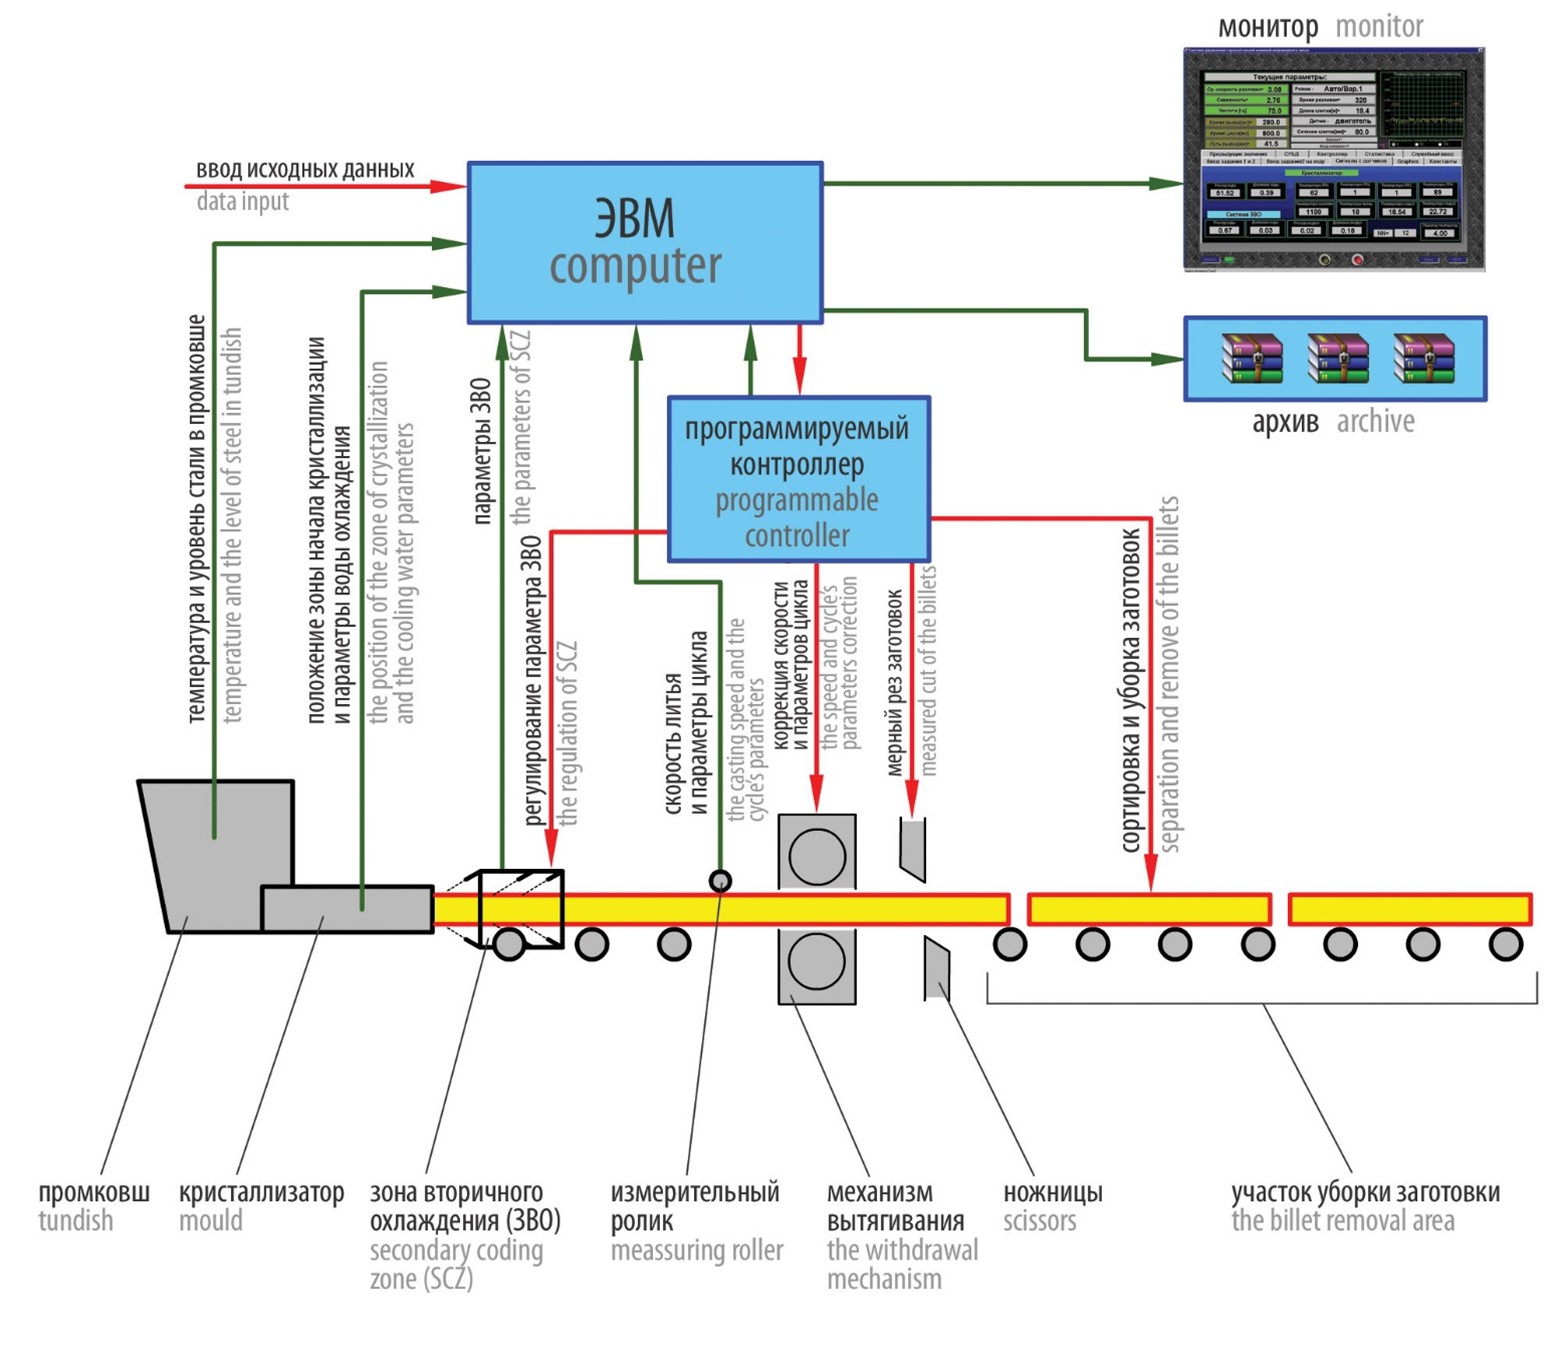
Разработанная система АСУТП предназначена для управления горизонтальной МНЛЗ с целью получения заготовок круглого сечения диаметром 60 мм из сталей углеродистых и легированных конструкционных, легированных инструментальных, высоколегированных коррозионностойких и жаростойких мартенситного и аустенитного классов.
Характеристики ГМНЛЗ.
|
Механизм вытягивания заготовок |
2-х валковая тянущая клеть |
|
кол. тянущих валков, шт |
2 |
|
прижим верхних валков |
пружинный |
|
ведущий диаметр, мм |
200 |
|
Привод МВЗ | |
|
двигатель, тип |
SGMBH-2BD |
|
мощность, кВт |
30 |
|
передаточное число шестерённой клети |
24 |
|
Режим вытягивания |
периодический |
|
Средняя скорость литья, м/мин | |
|
минимальная |
0,5 |
|
номинальная |
1,5 … 4,5 |
|
максимальная |
5,0 |
|
Характеристики цикла | |
|
частота циклов, 1/мин |
30…120 |
|
скважность |
2…3 |
|
шаг рывка, мм. |
15…60 |